
Metrología industrial: qué es, tipos, equipos y ejemplos reales

La metrología industrial es la aplicación de la ciencia de la medida a la fabricación: medir, verificar y documentar que las piezas y los procesos cumplen las tolerancias especificadas en el plano. Es la base del control de calidad, porque sin mediciones fiables no se puede saber si una pieza es buena, ni corregir el proceso a tiempo.
En esta guía explicamos qué abarca, qué tipos y tecnologías existen, ejemplos reales de aplicación por sector, qué normas la regulan y cómo elegir el sistema de medición adecuado para cada pieza.
¿Qué es la metrología industrial?
La metrología es la ciencia de las mediciones. Habitualmente se divide en tres ramas:
- Metrología científica: crea y mantiene los patrones de medida (por ejemplo, la definición del metro). En España la coordina el Centro Español de Metrología (CEM).
- Metrología legal: regula los instrumentos que afectan a consumidores y transacciones, como básculas comerciales, surtidores o taxímetros.
- Metrología industrial: garantiza que los instrumentos y procesos de medición de una empresa son fiables, para fabricar dentro de tolerancia.
La metrología industrial, por tanto, es la que se vive en el taller y en el laboratorio de calidad: elegir el instrumento adecuado, calibrarlo, medir correctamente y tomar decisiones con los resultados.
Conceptos clave de la metrología industrial
- Tolerancia: margen admisible entre la medida real de la pieza y la medida nominal del plano.
- Trazabilidad: posibilidad de relacionar una medición con los patrones nacionales o internacionales mediante una cadena ininterrumpida de calibraciones.
- Calibración: comparar un instrumento con un patrón de referencia para conocer su error y su incertidumbre. No es lo mismo que ajustar el equipo.
- Verificación: comprobar que un instrumento cumple unos requisitos definidos (por ejemplo, su error máximo permitido).
- Incertidumbre de medida: duda razonable asociada a cada resultado. Toda medición la tiene, y debe ser bastante menor que la tolerancia que se quiere controlar.
- Repetibilidad y reproducibilidad (R&R): capacidad del sistema de medición para dar el mismo resultado al repetir la medición, con el mismo operario o con operarios distintos.
- GPS (Especificación Geométrica de Producto): conjunto de normas ISO que definen cómo se especifican y verifican dimensiones, forma y posición en los planos.
¿Qué incluye la metrología industrial?
La metrología industrial cubre todo el ciclo de la medición en producción:
- Medición dimensional: longitudes, diámetros, alturas, distancias y ángulos.
- Control geométrico: forma (planitud, redondez, cilindricidad), orientación y posición.
- Acabado superficial: rugosidad y perfil de la superficie.
- Inspección 2D y 3D de piezas completas, con comparación contra el modelo CAD.
- Medición interna sin destruir la pieza, mediante tomografía computarizada.
- Gestión de los equipos: calibración periódica, registros y estudios R&R.
Tipos de metrología industrial según la tecnología de medición
Casi toda la metrología industrial es dimensional (mide geometría). Lo que cambia es el principio de medición. Estas son las tecnologías principales:
Medición táctil (por contacto)
Un palpador toca la pieza para registrar cada punto. Va desde los instrumentos manuales (calibres, micrómetros, comparadores, columnas de alturas) hasta las máquinas de medición por coordenadas (CMM). Es muy precisa y fiable en piezas mecanizadas, pero más lenta cuando hay muchas cotas.
Medición óptica (sin contacto)
Cámaras, sombra o luz estructurada capturan la geometría sin tocar la pieza. Es muy rápida y no deforma piezas blandas o delicadas. Destaca en piezas torneadas, perfiles, piezas pequeñas y producción en serie.
Medición 3D y multisensor
Las CMM y los sistemas multisensor combinan palpador, cámara y láser en una misma máquina para medir la pieza completa y compararla con el CAD. Son la opción para piezas complejas con muchas características.
Tomografía computarizada industrial (CT)
Mediante rayos X se obtiene un modelo 3D completo de la pieza, interior incluido. Permite medir geometrías internas inaccesibles, detectar porosidades y analizar ensamblajes sin desmontarlos ni destruirlos.
Medición de acabado superficial
Rugosímetros y perfilómetros miden la textura de la superficie (Ra, Rz y otros parámetros), clave en piezas que deben deslizar, sellar o recibir un recubrimiento.
Instrumentos y equipos de metrología industrial
Instrumentos manuales
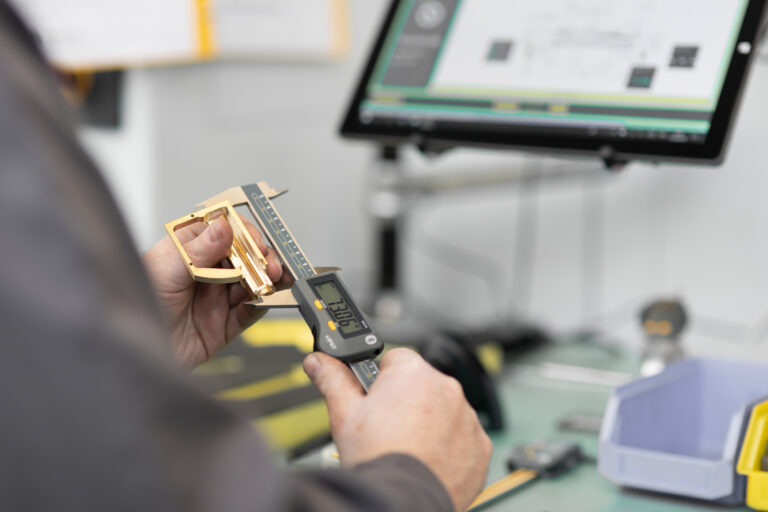
Calibres (pie de rey) digitales, micrómetros, comparadores, columnas de alturas, niveles y bloques patrón. Son la base de cualquier taller: rápidos, versátiles y económicos para controles frecuentes junto a la máquina.
Equipos ópticos y de visión
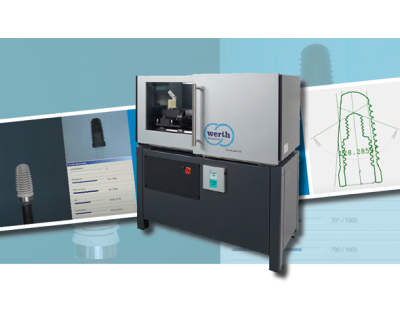
Máquinas ópticas para piezas torneadas, proyectores de perfil y máquinas de medición por visión. Miden decenas de cotas en segundos, sin contacto y con resultados documentados, lo que las hace ideales en producción en serie.
Máquinas de medición por coordenadas (CMM) y equipos portátiles
CMM de laboratorio y de taller para inspección de alta precisión, y brazos de medición o CMM portátiles cuando hay que medir piezas grandes o directamente en la máquina.
Sistemas avanzados: multisensor y tomografía
Para piezas complejas, plásticos inyectados, componentes médicos o ensamblajes, los sistemas multisensor y la tomografía computarizada ofrecen la máxima capacidad de análisis.
Medición de superficie
Ejemplos de metrología industrial en producción
Estos son ejemplos habituales de cómo se aplica la metrología industrial en distintos sectores. Las tolerancias indicadas son orientativas.
1. Automoción: ejes y piezas torneadas en serie
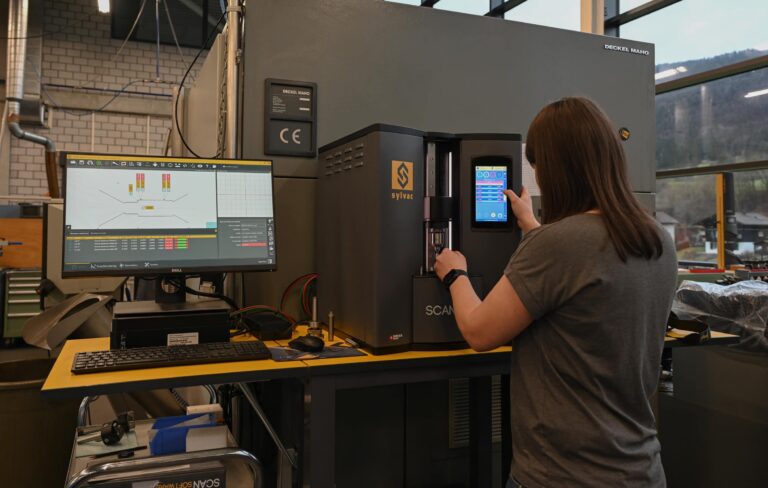
Un taller de torneado fabrica ejes con diámetros a ±0,01 mm. En lugar de llevar cada muestra al laboratorio, mide junto al torno con una máquina óptica: diámetros, longitudes, chaflanes y concentricidad en pocos segundos. Si una cota se desvía, el operario corrige la máquina antes de producir piezas fuera de tolerancia.
👉 Equipo típico: máquina óptica para piezas torneadas (Sylvac SCAN).
2. Mecanizado de precisión: control en el puesto de trabajo
En el mecanizado de piezas prismáticas, el operario verifica alturas, distancias entre agujeros y paralelismo con una columna de alturas y comparadores sobre una mesa de planitud, y registra las medidas por Bluetooth directamente en el software de calidad.
👉 Equipo típico: columna de alturas, comparadores, mesa de planitud.
3. Aeronáutica: inspección de primera pieza
Antes de lanzar una serie se mide la primera pieza completa en una CMM y se compara con el modelo CAD. El informe documenta cada característica del plano, algo que exigen los clientes del sector.
👉 Equipo típico: CMM multisensor.
4. Dispositivos médicos: piezas pequeñas y delicadas
Implantes, tornillos óseos o componentes de plástico muy pequeños no se pueden medir por contacto sin riesgo de deformarlos. Se usan sistemas ópticos o multisensor que miden sin tocar la pieza, con alta resolución.
👉 Equipo típico: Máquina óptica para piezas de decoletaje o CMM multisensor.
5. Plástico inyectado: medición interna y porosidad
En una carcasa inyectada con nervios y zonas internas, la tomografía computarizada permite medir paredes ocultas, detectar rechupes o porosidades y comparar toda la pieza con el CAD para corregir el molde.
👉 Equipo típico: tomografía computarizada industrial (CT).
6. Roscas y perfiles: verificación de forma
En tornillería y piezas roscadas se controlan paso, diámetros y ángulo de flanco. Los sistemas ópticos de perfil lo hacen en segundos y sin calibres de rosca específicos para cada referencia.
👉 Equipo típico: sistema óptico de medición de roscas.
7. Superficies funcionales: rugosidad
Una superficie de estanqueidad o un asiento de rodamiento debe tener una rugosidad concreta. Se mide con un rugosímetro en el taller para validar el proceso de rectificado o pulido.
👉 Equipo típico: rugosímetro portátil o de sobremesa.
8. Calibración interna de instrumentos
Muchas empresas verifican internamente sus calibres y micrómetros con bloques patrón calibrados y trazables. Así reducen costes y mantienen el control de sus equipos entre calibraciones externas.
👉 Equipo típico: juego de bloques patrón.
¿Quieres ver un caso más detallado? Lee nuestro artículo sobre medición de piezas torneadas y cómo no perder tolerancias en el taller.
Comparativa de sistemas de medición industrial
| Tecnología | Precisión | Velocidad | Contacto | Aplicación típica |
|---|---|---|---|---|
| Instrumentos manuales | Media | Alta (pocas cotas) | Sí | Control rápido en el puesto de trabajo |
| Óptica / visión | Alta | Muy alta | No | Producción en serie, piezas torneadas y pequeñas |
| CMM táctil | Muy alta | Media | Sí | Inspección detallada y primera pieza |
| CMM multisensor | Muy alta | Media-alta | Mixto | Piezas complejas con muchas características |
| Brazo / CMM portátil | Media-alta | Media | Sí / láser | Piezas grandes o medición en máquina |
| Tomografía (CT) | Muy alta | Baja | No | Geometría interna, porosidad, ensamblajes |
👉 En muchos casos la mejor solución es combinar tecnologías: por ejemplo, óptica en el taller para el control continuo y CMM o CT en el laboratorio para la inspección completa.
¿Cómo elegir un sistema de metrología industrial?
- ¿Qué pieza vas a medir? Tamaño, material, si es rígida o deformable, y si las cotas son externas o internas.
- ¿Qué tolerancia debes controlar? El equipo debe ser bastante más preciso que la tolerancia (como referencia, unas 10 veces).
- ¿Cuántas piezas y cuántas cotas? Con mucho volumen y muchas cotas, la velocidad y la automatización pesan más.
- ¿Dónde se va a medir? Un equipo de taller debe soportar polvo, vibraciones y cambios de temperatura; uno de laboratorio trabaja en condiciones controladas.
- ¿Quién va a medir? Si mide el operario de producción, prima la facilidad de uso y que el resultado no dependa de su habilidad.
- ¿Qué hay que documentar? Informes, trazabilidad y conexión con el software de calidad o SPC.
Metrología en producción frente a laboratorio
La tendencia actual es acercar la medición a la máquina. Medir en el taller, junto al proceso, permite:
- Tomar decisiones en tiempo real y corregir la máquina antes de fabricar piezas malas.
- Reducir rechazos, chatarra y reprocesos.
- Liberar el laboratorio para las mediciones más complejas.
El laboratorio sigue siendo necesario para la inspección completa, las primeras piezas, los equipos de máxima precisión y la calibración de los instrumentos del taller.
Normas que regulan la metrología industrial
- ISO 9001 (apartado 7.1.5): exige que los equipos de seguimiento y medición sean adecuados, estén calibrados o verificados y sean trazables.
- ISO 10012: requisitos para los sistemas de gestión de las mediciones.
- ISO/IEC 17025: requisitos para laboratorios de ensayo y calibración. En España, la acreditación la concede ENAC.
- Normas ISO GPS (por ejemplo, ISO 1101 para tolerancias geométricas e ISO 14253-1 para las reglas de decisión de conformidad).
- Normas sectoriales, como IATF 16949 en automoción (incluye los estudios MSA / R&R) o EN 9100 en aeronáutica.
¿Cuánto cuesta un sistema de metrología industrial?
El precio depende de la tecnología, la precisión, el tamaño de pieza y el grado de automatización. Como orientación:
- Instrumentos manuales (calibres, micrómetros, comparadores): desde 50 € hasta 2.500 €.
- Columnas de alturas y equipos de taller: desde 900 €.
- Sistemas ópticos y de visión: desde 3.500 €.
• CMM de taller o laboratorio: desde 45.000 €.
• Tomografía computarizada industrial: desde 150.000 €.
Más que el precio de compra, conviene valorar el retorno: tiempo de medición ahorrado, rechazos evitados y reclamaciones de cliente que no se producen. Si nos cuentas tu pieza y tu tolerancia, te orientamos sobre la solución y su coste sin compromiso.
Tendencias en metrología industrial
- Digitalización: los instrumentos envían las medidas por Bluetooth o cable directamente al software, sin anotaciones a mano.
- Industria 4.0: datos de medición conectados con el control estadístico de procesos (SPC) y con la máquina.
- Medición junto al proceso: equipos robustos pensados para el taller.
- Automatización: carga robotizada de piezas y programas de medición automáticos.
- Tomografía y multisensor cada vez más accesibles para piezas complejas.
Soluciones de metrología en Quálites
En Quálites asesoramos, suministramos y damos servicio técnico de soluciones de metrología adaptadas a cada proceso productivo, desde instrumentos manuales hasta sistemas de medición 3D y tomografía.
Trabajamos con fabricantes líderes como:
- Sylvac SA
- Werth Messtechnik
- Ready
- Hitec Messtechnik
👉 Nuestro objetivo es que tu control de calidad mejore desde el primer día: elegimos contigo la tecnología, formamos a tu equipo y te acompañamos con servicio técnico.
¿Necesitas ayuda para elegir tu sistema de medición?
Cuéntanos qué pieza mides, qué tolerancia necesitas y cuántas piezas produces. Nuestro equipo técnico te responderá de forma rápida y concreta.
O llámanos:
📞 932 319 400 (Barcelona) / 943 122 217 (Gipuzkoa)
Preguntas frecuentes sobre metrología industrial
›¿Qué es la metrología industrial?
Es la rama de la metrología que garantiza que las mediciones en fabricación son fiables. Abarca la elección de los instrumentos, su calibración y la medición de piezas para comprobar que cumplen las tolerancias del plano.
›¿Cuál es la diferencia entre metrología científica, legal e industrial?
La científica crea y mantiene los patrones de medida; la legal regula los instrumentos que afectan a consumidores y transacciones (básculas, surtidores); la industrial asegura la calidad de las mediciones en los procesos de fabricación de las empresas.
›¿Qué instrumentos se utilizan en metrología industrial?
Desde instrumentos manuales (calibres, micrómetros, comparadores, columnas de alturas y bloques patrón) hasta equipos avanzados como máquinas ópticas y de visión, máquinas de medición por coordenadas (CMM), sistemas multisensor, rugosímetros y tomografía computarizada.
›¿Qué diferencia hay entre medición óptica y táctil?
La medición táctil usa un palpador que toca la pieza: es muy fiable en piezas mecanizadas, pero más lenta. La óptica mide sin contacto mediante cámaras o luz: es mucho más rápida y no deforma piezas delicadas. En muchas aplicaciones se combinan las dos, por ejemplo en los sistemas multisensor.
›¿Qué diferencia hay entre calibración y verificación?
Calibrar es comparar el instrumento con un patrón trazable para conocer su error y su incertidumbre. Verificar es comprobar que ese error está dentro de los límites que la empresa ha definido para su uso. Normalmente, primero se calibra y después se decide si el equipo es apto.
›¿Cada cuánto hay que calibrar los equipos de medición?
No hay un plazo único: lo define cada empresa según el uso, el desgaste, la criticidad de las medidas y el historial del equipo. Como referencia habitual, muchos instrumentos de taller se calibran una vez al año, y con más frecuencia si se usan de forma intensiva.
›¿Qué normas regulan la metrología industrial?
Las más habituales son ISO 9001 (apartado 7.1.5, sobre equipos de medición), ISO 10012 (gestión de las mediciones), ISO/IEC 17025 (laboratorios de calibración y ensayo) y las normas ISO GPS para la especificación y verificación geométrica. Algunos sectores añaden requisitos propios, como IATF 16949 en automoción.
›¿Qué precisión debe tener un equipo respecto a la tolerancia?
Como regla práctica, el sistema de medición debe ser unas 10 veces más preciso que la tolerancia a controlar. En tolerancias muy ajustadas se acepta una relación menor, pero conviene confirmarlo con un estudio de repetibilidad y reproducibilidad (R&R).
›¿Se puede medir en el taller o hace falta un laboratorio?
Cada vez se mide más en el taller, junto a la máquina, con equipos preparados para ese entorno. El laboratorio sigue siendo necesario para las mediciones de máxima precisión, la inspección completa de primeras piezas y la calibración de los instrumentos.
Posts relacionados
Metrología industrial: qué es, tipos, equipos y ejemplos reales
Medición de piezas torneadas: cómo no perder tolerancias en el taller

Quálites estará presente en la BIEMH 2026