
Calibres pie de rey digitales y norma ISO 13385-1: errores máximos y calibración
En resumen
- La ISO 13385-1 es la norma internacional sobre el diseño y las características metrológicas de los calibres pie de rey, analógicos y digitales. Edición vigente: ISO 13385-1:2019 (en España, UNE-EN ISO 13385-1:2020).
- En la calibración se comprueban dos errores: E, al medir exteriores, y S (desplazamiento), al medir interiores, profundidades y resaltes.
- En los calibres digitales Sylvac de 150 a 300 mm con resolución de 0,01 mm, el error máximo permitido está entre 0,02 y 0,04 mm, según la medición.
- Se calibran con bloques patrón, anillos patrón y una mesa plana, a 20 °C. El certificado debe incluir los resultados y su incertidumbre de medida.
- Quálites es el distribuidor oficial de Sylvac en España y calibra calibres pie de rey en sus instalaciones.
¿Qué es la norma ISO 13385-1?
- Industria metalmecánica
- Automoción
- Aeronáutica
- Moldes y matrices
- Control de calidad
- Laboratorios de metrología
- Producción industrial
Si lo que buscas es cómo elegir un pie de rey o cómo medir bien con él, consulta nuestra guía de calibres pie de rey.
¿Por qué es importante la ISO 13385-1 en un calibre digital?
Un calibre digital no debe limitarse a mostrar una lectura en pantalla. Para ser considerado un instrumento metrológico fiable, debe medir correctamente, repetir resultados y mantener la precisión dentro de unos límites definidos.
La norma ISO 13385-1 influye directamente en:
- El diseño geométrico del calibre
- La calidad de las bocas de medición
- La precisión del sistema de guiado
- La estabilidad de la corredera
- La exactitud de la lectura digital
- La verificación mediante patrones calibrados
- La emisión de certificados de calibración
Sylvac declara sus calibres pie de rey digitales conformes a la ISO 13385-1 y los calibra con un método propio basado en esa norma. Es el método que resumimos en esta página.
Influencia de la ISO 13385-1 en la fabricación de un calibre
La norma tiene una influencia directa en el proceso de fabricación del calibre. No solo afecta al resultado final, sino también a los materiales, mecanizados, controles internos y verificaciones necesarias.
Diseño geométrico del calibre
- Paralelismo de las bocas de medición
- Planitud de las superficies de contacto
- Rigidez del cuerpo del calibre
- Geometría de la regla
- Calidad del guiado del cursor
- Forma y acabado de las puntas de medición
- Correcto funcionamiento de la varilla de profundidad
Errores máximos permitidos: qué se comprueba y valores de Sylvac
El error máximo permitido (MPE, por sus siglas en inglés) es el mayor error que puede tener un calibre para considerarse conforme. La ISO 13385-1 define dos errores principales:
- E, error de contacto de superficie parcial: se comprueba midiendo con las bocas de exteriores.
- S, error de desplazamiento: se comprueba midiendo con las bocas de interiores, la varilla de profundidad y las superficies de resalte.
También puede comprobarse la repetibilidad: si el calibre da el mismo valor al medir varias veces la misma cota.
Cada fabricante indica en la ficha técnica los errores máximos de sus modelos, y la edición de 2019 de la norma incluye además unos valores por defecto. En los calibres digitales Sylvac de 150 a 300 mm con resolución de 0,01 mm, los errores máximos están entre 0,02 y 0,04 mm, según la medición y la longitud. Esta tabla resume los valores del método de calibración de Sylvac:
Desliza la tabla hacia los lados para ver todas las columnas.
| Comprobación | Error según ISO 13385-1 | Patrón y método | Error máximo (Sylvac) |
|---|---|---|---|
| Exteriores | E (contacto de superficie parcial) | Bloques patrón de 10 a 300 mm; mínimo 6 mediciones repartidas por el rango | 0,02 mm hasta 150 mm 0,03 mm de 150 a 300 mm |
| Interiores | S (desplazamiento) | Anillos patrón de Ø 5 y Ø 25 mm, en distintas zonas de las bocas | 0,03 mm en calibres de 150 y 200 mm 0,04 mm en calibres de 300 mm |
| Profundidad | S (desplazamiento) | Bloque patrón de 10 mm sobre mesa plana | 0,02 mm |
| Resalte (escalón) | S (desplazamiento) | Bloque patrón de 10 mm | 0,02 mm |
| Repetibilidad (opcional) | No se aplica | 5 mediciones seguidas sobre un bloque patrón de 5 a 25 mm | 0,01 mm |
Valores del método de calibración de Sylvac para sus calibres digitales de resolución 0,01 mm. Los calibres de resolución micrométrica tienen límites más estrictos. Los valores de cada modelo figuran en su ficha técnica. La ISO 13385-1:2019 incluye además unos valores por defecto de error máximo permitido.
Condiciones de referencia para la calibración
La calibración se hace en un local con temperatura controlada. La temperatura de referencia de las mediciones dimensionales es de 20 °C (norma ISO 1).
En su método de calibración, Sylvac pide además que la temperatura ambiente no varíe más de 1 °C en 6 horas y que el calibre permanezca al menos 5 horas en esas condiciones antes de medir, para que esté térmicamente estable. Otros procedimientos fijan condiciones distintas: el del Centro Español de Metrología para pies de rey (DI-008) trabaja con 20 ± 2 °C y un mínimo de 1 hora de estabilización. Sea cual sea el procedimiento, el certificado debe indicar la temperatura de calibración.
Patrones utilizados en la calibración
La calibración de un calibre digital requiere patrones calibrados, con trazabilidad y adecuados a su rango de medición. En su método, Sylvac utiliza:
- Bloques patrón de 5 a 300 mm
- Anillos patrón de 4 a 25 mm de diámetro
- Una mesa plana de medición, para la profundidad y el resalte
- Su software de calibración Sycopro 3, conectado al calibre con un cable, que registra las mediciones
Elementos funcionales de un calibre digital Sylvac
Un calibre pie de rey digital está compuesto por diferentes elementos que intervienen directamente en la medición:
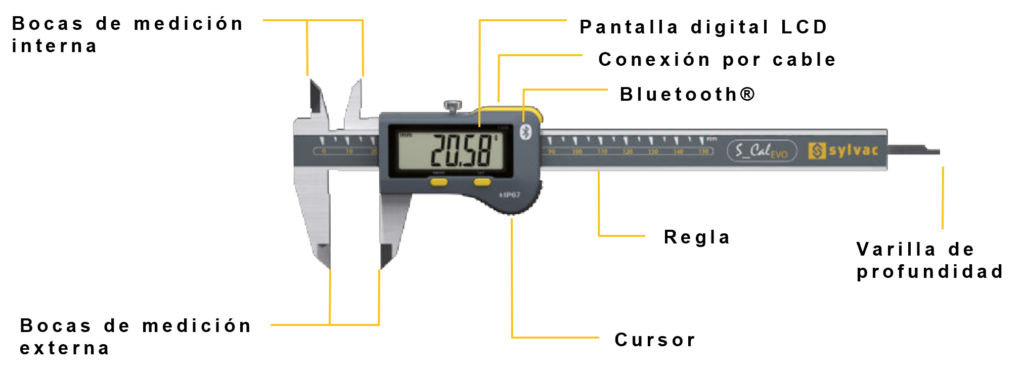
- Bocas de exteriores: miden espesores, longitudes y diámetros exteriores.
- Bocas de interiores: miden diámetros interiores y anchos de ranura.
- Varilla de profundidad: mide la profundidad de agujeros y cajeras.
- Superficies de resalte: en el extremo de la regla y del cursor; miden escalones.
- Regla: el cuerpo del calibre, que guía el movimiento del cursor.
- Cursor o corredera: la parte móvil, que lleva el sistema de medición.
- Pantalla y botones: lectura, puesta a cero, cambio de unidades y otras funciones.
- Tornillo de bloqueo: fija el cursor para leer o trasladar la medida.
- Salida de datos: por cable o Bluetooth®, según el modelo.
Cada una de estas partes debe funcionar correctamente para garantizar una medición fiable.
Procedimiento de calibración
1. Preparación del instrumento
Antes de la calibración se realiza una verificación preliminar del instrumento.
Esta fase incluye:
- Comprobar etiquetas, grabados y número de serie
- Verificar el estado general del calibre
- Comprobar la visualización de valores
- Revisar el movimiento del cursor
- Confirmar que el instrumento no esté fuera de servicio
- Limpiar el exterior con un paño suave si es necesario
- Verificar que los patrones de medición estén calibrados
Si el instrumento presenta daños, golpes, corrosión o desgaste excesivo, puede no ser apto para una calibración válida.
2. Inspección visual
- Ausencia de impactos o deformaciones
- Ausencia de corrosión
- Estado de las bocas de medición
- Legibilidad del número de serie
- Estado de la pantalla digital
- Número de dígitos mostrados
- Rango de medición
- Dirección de conteo
3. Comprobación funcional
- Deslizamiento uniforme del cursor, sin puntos duros
- Funcionamiento de los botones: encendido, apagado, puesta a cero y modo
- Lectura estable: la indicación no varía más de 1 dígito en 10 segundos
- Salida de datos: conexión correcta a un PC o a un visualizador Sylvac
Verificación de errores metrológicos
1. Medición de exteriores: Error E
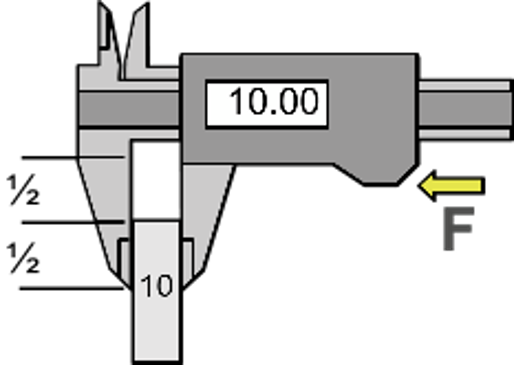
La medición exterior se verifica utilizando bloques patrón distribuidos a lo largo del rango del calibre.
Se recomienda realizar un mínimo de 6 mediciones distribuidas uniformemente.
Según Sylvac, el error máximo permitido es de 0,02 mm hasta 150 mm y de 0,03 mm de 150 a 300 mm.
En calibres de resolución micrométrica, los límites pueden ser más exigentes.
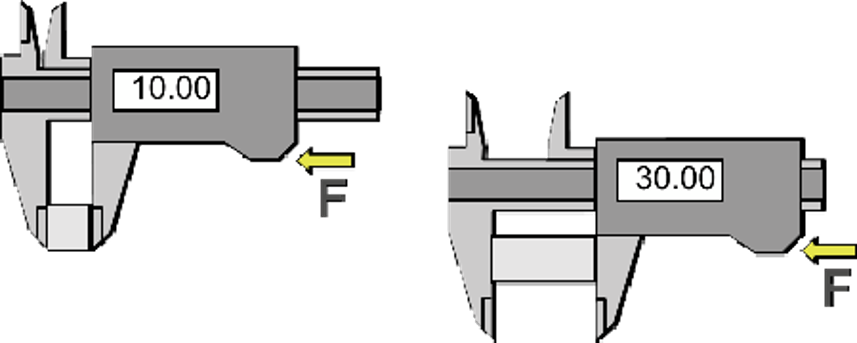
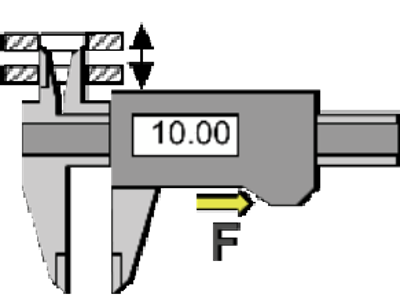
2. Medición de interiores: Error S
La medición interior se verifica mediante anillos patrón.
Normalmente se utilizan anillos de:
- Ø 5 mm
- Ø 25 mm
La medición debe comprobarse en diferentes zonas de las bocas internas para verificar el correcto comportamiento del instrumento.
Según Sylvac, el error máximo permitido es:
- 0,03 mm para calibres de 150 y 200 mm
- 0,04 mm para calibres de 300 mm
3. Medición de profundidad
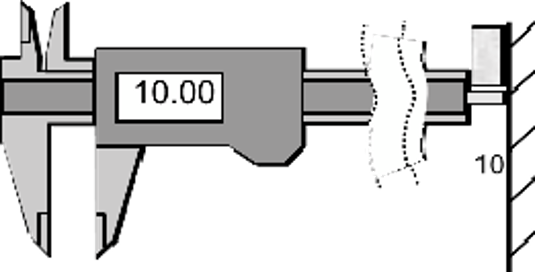
La varilla de profundidad también debe ser verificada.
Para ello se realiza una medición sobre un bloque patrón de 10 mm, colocado sobre una mesa plana o mediante un dispositivo específico.
Según Sylvac, el error máximo permitido en la medición de profundidad es de 0,02 mm en los calibres de 150, 200 y 300 mm.
4. Medición de resalte (escalón)
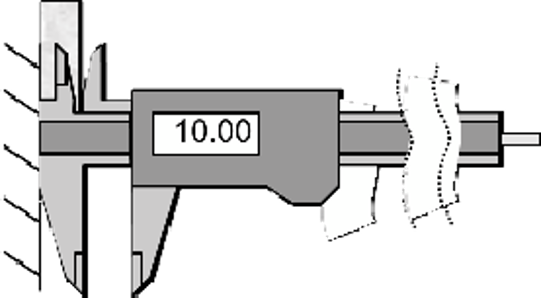
La medición de resalte, también conocida como medición de escalón o shoulder, se comprueba utilizando un bloque patrón de 10 mm.
Según Sylvac, el error máximo permitido en esta medición es de 0,02 mm.
5. Repetibilidad del calibre
La repetibilidad indica la capacidad del calibre para ofrecer el mismo resultado al medir varias veces una misma dimensión.
Aunque no siempre se comprueba de forma sistemática, puede verificarse tomando 5 mediciones sucesivas sobre un bloque patrón de entre 5 y 25 mm.
Los valores habituales de repetibilidad son:
- 0,01 mm para calibres de 150, 200 y 300 mm
- 0,004 mm para calibres de resolución micrométrica
Una buena repetibilidad es clave en procesos de control de calidad, donde no basta con medir una vez: el instrumento debe ser estable y fiable.
Certificado de calibración
Al terminar la calibración se emite un certificado. Para que sirva en una auditoría debe incluir, como mínimo:
- Identificación del calibre: marca, modelo y número de serie
- Resultados de cada punto medido: valor del patrón, lectura del calibre y desviación
- Incertidumbre de medida, con su factor de cobertura (normalmente k = 2)
- Temperatura durante la calibración
- Patrones utilizados y su trazabilidad
- Fecha de calibración y laboratorio que la ha realizado
Si el certificado declara además si el calibre cumple o no sus errores máximos, debe indicar la regla de decisión aplicada, es decir, cómo se ha tenido en cuenta la incertidumbre. La ISO 13385-1:2019 dedica un apartado a esta determinación de la conformidad. Si el calibre no cumple, el resultado se comunica al cliente.
El certificado documenta la trazabilidad metrológica del instrumento y demuestra que se ha verificado con criterios técnicos reconocidos.
Calibración de calibres pie de rey en Quálites
En Quálites calibramos calibres pie de rey en nuestras instalaciones, con patrones trazables a ENAC y procedimientos internos de nuestro sistema de calidad certificado ISO 9001. Si las bocas están desgastadas, también las rectificamos o reparamos el calibre.
Si tu sistema de calidad o tu cliente exige un certificado de un laboratorio acreditado, lo gestionamos con laboratorios externos. Para calibres Sylvac nuevos, el certificado puede emitirlo el laboratorio de Sylvac en Malleray (Suiza), acreditado por el SCS según la norma ISO/IEC 17025.
Cuéntanos cuántos calibres tienes, de qué marcas y qué certificado necesitas, y te preparamos una propuesta.
Ventajas de utilizar calibres digitales conformes a ISO 13385-1
- Mayor fiabilidad en la medición
- Resultados repetibles
- Reducción de errores en producción
- Mejor trazabilidad metrológica
- Cumplimiento en auditorías de calidad
- Ayuda a cumplir el control de equipos de medición que pide la ISO 9001 (apartado 7.1.5)
- Mayor seguridad en procesos industriales
- Integración con software de control de calidad
Calibres digitales Sylvac conformes a ISO 13385-1
Quálites es distribuidor oficial de Sylvac en España. Sylvac declara sus calibres digitales conformes a la ISO 13385-1, y su gama cubre las aplicaciones más habituales del control dimensional:
- S_Cal EVO Basic, para el control dimensional diario en planta.
- S_Cal EVO Proximity, con salida de datos por cable, y S_Cal EVO Smart, con Bluetooth®, para registrar las mediciones en un PC o en un software de control estadístico.
- Calibres con bocas especiales, para geometrías que no se pueden medir con las bocas estándar.
- Calibres de profundidad S_Depth EVO, para medir profundidades de agujeros, cajeras y escalones.
- Calibres grandes ultraligeros UL4, para piezas de grandes dimensiones.
Los calibres pueden suministrarse con certificado de calibración opcional.
Preguntas frecuentes sobre la ISO 13385-1 y la calibración del pie de rey
›¿Qué edición de la ISO 13385-1 está vigente?
La ISO 13385-1:2019, segunda edición de la norma, que sustituyó a la de 2011. En España se ha adoptado como UNE-EN ISO 13385-1:2020. Entre otros cambios, la edición de 2019 aclaró las características metrológicas, añadió requisitos para los métodos de ensayo e incluyó valores por defecto de error máximo permitido.
›¿Qué diferencia hay entre el error E y el error S de un calibre?
E es el error de contacto de superficie parcial: se comprueba midiendo bloques patrón con las bocas de exteriores. S es el error de desplazamiento: se comprueba al medir con las bocas de interiores, la varilla de profundidad o las superficies de resalte. Por eso un calibre puede estar bien en exteriores y fuera de tolerancia en interiores, por ejemplo si las bocas de interiores están desgastadas.
›¿La ISO 13385-1 fija los errores máximos permitidos?
La norma define qué errores se comprueban y cómo, y la edición de 2019 incluye unos valores por defecto. En la práctica, cada fabricante indica en la ficha técnica los errores máximos de sus modelos. En los calibres digitales Sylvac de 150 a 300 mm con resolución de 0,01 mm están entre 0,02 y 0,04 mm, según la medición.
›¿Cada cuánto hay que calibrar un pie de rey?
Ni la ISO 13385-1 ni la ISO 9001 fijan un plazo: lo decide cada empresa según el uso del calibre, la exigencia de las tolerancias que controla y su historial. Como orientación, el procedimiento DI-008 del Centro Español de Metrología sugiere entre uno y dos años, y acortar el plazo si el calibre ha sufrido un golpe o da resultados dudosos.
›¿Qué diferencia hay entre calibrar y verificar un calibre?
Calibrar es comparar el calibre con patrones de valor conocido y documentar sus errores junto con la incertidumbre de medida. Verificar es comprobar si esos errores están dentro de unos límites: los errores máximos del fabricante o las tolerancias que exige tu proceso. Un certificado de calibración puede incluir también esa declaración de conformidad, indicando la regla de decisión aplicada.
›¿Un pie de rey necesita un certificado de calibración ENAC?
Depende de lo que exija tu sistema de calidad o tu cliente. La ISO 9001 pide que los equipos de medición estén calibrados o verificados con patrones trazables a patrones nacionales o internacionales, no que el certificado sea de un laboratorio acreditado. Algunos sectores sí lo piden: en automoción, la IATF 16949 exige en general que los laboratorios externos estén acreditados según ISO/IEC 17025. Si tienes dudas, consúltanos qué certificado necesitas.
›¿Qué norma se aplica a los calibres de profundidad?
La ISO 13385-2:2020, la segunda parte de la serie, que define el diseño y las características metrológicas de los calibres de profundidad analógicos y digitales. En Quálites distribuimos los calibres de profundidad Sylvac S_Depth EVO.
›¿Por qué un pie de rey digital puede medir mal aunque la pantalla funcione?
Porque la pantalla solo muestra lo que mide el sistema. Si las bocas están desgastadas o golpeadas, el cursor tiene holgura o se aprieta demasiado la pieza, la lectura será estable pero incorrecta. También influyen la temperatura de la pieza y del calibre, y medir con la punta de las bocas en lugar de cerca de la regla, porque el error crece cuanto más lejos de la regla se mide. Por eso la calibración incluye la inspección visual y la comprobación funcional.
¿Necesitas calibrar o renovar tus calibres pie de rey?
Calibramos tus calibres con patrones trazables y te decimos si conviene repararlos o sustituirlos. Si buscas un calibre nuevo, te ayudamos a elegir el modelo Sylvac según la pieza, la tolerancia y si necesitas registrar los datos.

Gracias a nuestra experiencia en el sector y a nuestra profesionalidad, podemos aconsejar a los clientes en la compra del equipo ideal para ellos.

Solo distribuimos las mejores marcas y algunas de ellas de forma exclusiva en España. Si ya sabes qué equipo necesitas, aquí lo encontrarás con la máxima fiabilidad y precisión.

Somos profesionales certificados en mantenimiento, reparación y actualización de todo tipo de equipos. Maximizamos su rendimiento y vida útil.